


Nouvelles
Maison / Nouvelles / Nouvelles de l'industrie / Avantages et inconvénients du rotomoulage : un guide d'achat pratique
Imaginez un réservoir de stockage de produits chimiques de 5 000 litres attendant dans une station d'épuration ou une coque d'équipement qui doit survivre à des chutes répétées dans un atelier. Le moulage par rotation gère bien les deux car il produit des pièces monobloc, sans soudure et sans contrainte. Mais si vous avez besoin du même composant à raison de 200 000 unités par an avec des tolérances serrées, le prix du processus sera probablement hors de prix. La décision ne porte pas sur le meilleur processus, mais plutôt sur l'adaptation du processus à la pièce et au volume.
Voici donc la réponse pratique : le rotomoulage offre de faibles coûts d’outillage, des pièces creuses sans joints et une excellente résistance aux chocs, mais il apporte également de longs temps de cycle, des options de matériaux limitées et un contrôle dimensionnel plus souple. Le reste de cet article explique comment ces compromis apparaissent dans un atelier et dans un bon de commande.
Le rotomoulage utilise un moule métallique creux. De la poudre de polymère est chargée à l'intérieur, puis le moule est chauffé en tournant sur deux axes à basse vitesse. La poudre fond et recouvre la surface intérieure, formant une coque creuse sans soudure. Une fois le moule refroidi, la pièce finie est retirée. L'ensemble du cycle se déroule à la pression atmosphérique, c'est pourquoi les outils peuvent être fabriqués à partir d'aluminium ou d'acier abordable plutôt que d'acier à outils trempé.
Le matériau utilisé dans la plupart des pièces rotomoulées est le LLDPE, bien que certaines applications nécessitent du HDPE ou de l'ABS. Le procédé privilégie les thermoplastiques qui restent stables pendant la phase de chauffage à faible cisaillement, et c'est l'une des raisons pour lesquelles la liste des matériaux est plus courte que pour le moulage par injection ou par soufflage.
Ce sont les quatre phases que vous entendrez décrire par un mouleur : la préparation du moule, le chauffage et la fusion, le refroidissement et le démoulage. Chaque étape affecte la qualité finale, c'est pourquoi un fournisseur fiable disposera de points de contrôle clairs pour la température du moule et la vitesse de rotation.
La plupart des affirmations que vous verrez à propos du rotomoulage se résument à quelques atouts bien documentés. Examinons-les comme le ferait un ingénieur d'études ou un responsable des achats.
Le plus grand avantage structurel est que la pièce est une pièce continue. Un réservoir de stockage de 5 000 litres réalisé par rotomoulage ne présente pas de ligne de joint pouvant devenir une source de contrainte. Cela signifie également que l’intérieur et l’extérieur du mur sont formés en même temps, de sorte qu’un réservoir utilisé pour les produits chimiques ou les eaux usées bénéficie d’une qualité de paroi constante là où cela compte le plus.
 Réservoir de stockage en PE à fond conique pour applications de produits chimiques et d'eaux usées Ce réservoir rotomoulé de 5 000 litres présente une paroi monobloc sans soudure, éliminant les lignes de séparation et garantissant une épaisseur de paroi constante. Il convient au traitement de l’eau et au stockage de produits chimiques où la durabilité et la résistance à la corrosion sont requises. Voir le produit →
Les moules en aluminium peuvent souvent être produits en quelques semaines et coûtent une fraction des outils métalliques correspondants utilisés dans le moulage par injection. Cela rend le processus attrayant pour les séries de production annuelles de quelques centaines à quelques milliers, pour lesquelles vous ne pouvez pas justifier un budget d'outillage important mais souhaitez tout de même une pièce en plastique durable.
Le LLDPE a une résistance élevée aux chocs et le processus produit des pièces pratiquement sans contrainte de moulage. Cette combinaison explique pourquoi les réservoirs, les boîtes à outils et les flotteurs rotomoulés survivent aux chutes, aux conditions de gel et aux charges constantes. Pour une usine qui stocke des produits chimiques dosés ou une ferme qui conserve des poissons vivants dans des conteneurs, cette résilience se traduit par un coût de remplacement inférieur.
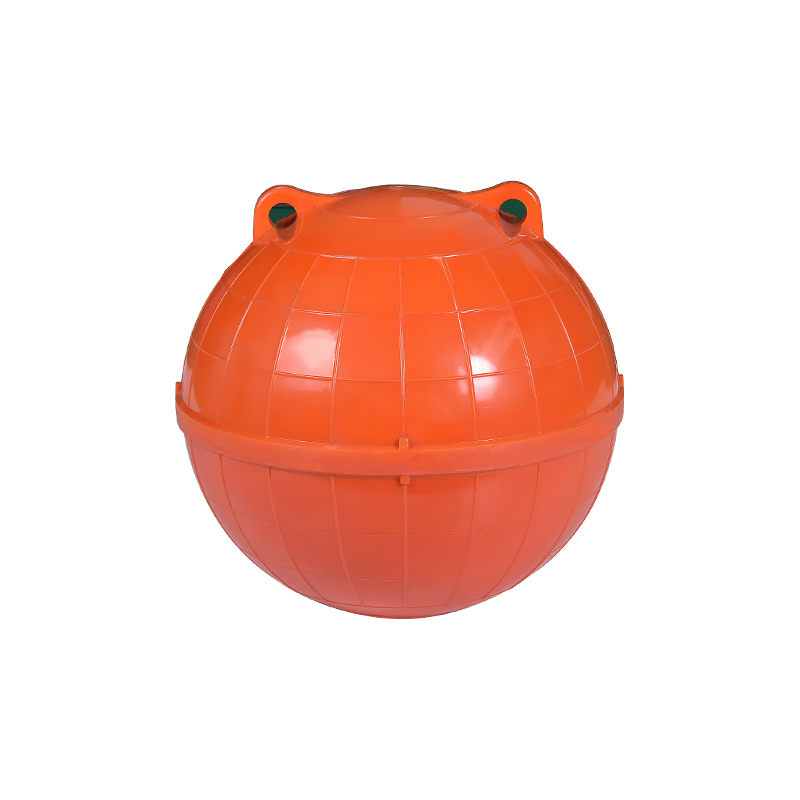
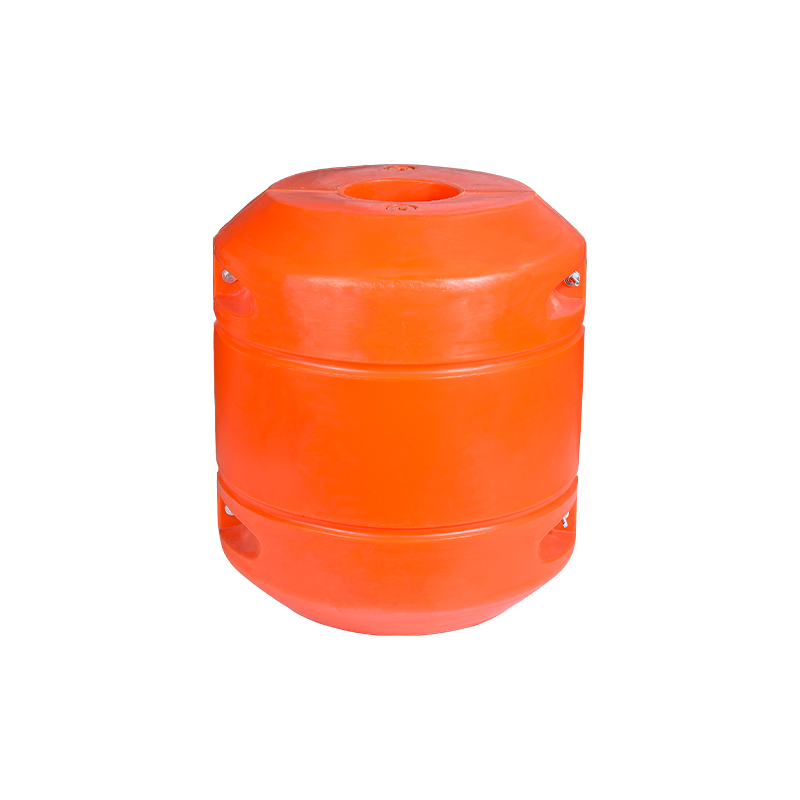
Vous pouvez intégrer des nervures, des corps en forme de tambour, ou encore des pièces à double paroi avec inserts surmoulés. La rotation biaxiale couvre mieux les coins et les creux que le moulage par soufflage. Ceci est particulièrement utile pour les boîtiers d'équipement, les réservoirs de carburant de véhicules et les flotteurs marins où la forme doit répondre à la fois aux besoins structurels et esthétiques.
Chaque pièce rotomoulée subit un chauffage et un refroidissement qui prennent généralement des dizaines de minutes. Le moulage par injection peut produire une petite pièce comparable en quelques secondes. Si votre volume est important, le coût de la main-d’œuvre et de l’énergie par unité augmente rapidement. C’est la raison la plus courante pour laquelle les projets s’éloignent du rotomoulage.
Le LLDPE et le PE dominent. Bien que certaines qualités spéciales soient disponibles, les plastiques techniques hautes performances sont difficiles à traiter de cette façon. Si votre composant nécessite une résistance chimique au-delà de la plage du PE ou un fonctionnement continu à haute température au-delà d'environ 80 degrés Celsius, vous devrez peut-être envisager un processus différent.
L'épaisseur de la paroi est généralement uniforme par nature, mais la dimension de la pièce globale peut varier davantage qu'avec le moulage par injection. Cela convient à la plupart des réservoirs et flotteurs, mais pas aux pièces qui doivent s'insérer dans un assemblage mécanique précis. Vous devez planifier les cumuls de tolérances dès le début.
Le chargement de la poudre, la manipulation des moules et la finition des pièces nécessitent un effort manuel. Pour de très grandes pièces, c'est acceptable. Pour les petites pièces fabriquées en grand volume, la partie main-d’œuvre du prix devient difficile à concurrencer.
Les prix des matériaux suivent également les tendances du pétrole brut, un accord d’approvisionnement à long terme peut donc s’avérer utile. Les acheteurs disposant d’un budget annuel fixe devront demander une clause d’ajustement de prix dans le devis.
Lorsque vous recherchez une pièce en plastique, vous comparerez généralement le rotomoulage au moulage par soufflage ou au moulage par injection. Chaque processus a son point idéal, et le bon choix est souvent décidé en fonction du volume et de la forme.
| Critères | Moulage par rotation | Moulage par soufflage | Moulage par injection |
|---|---|---|---|
| Coût de l'outillage | Faible à modéré | Modéré | Élevé |
| Temps de cycle | Minutes par partie | Secondes à minutes | Secondes |
| Taille de la pièce | Très grandes pièces creuses | Pièces creuses moyennes | Petit à moyen |
| Contrôle de l'épaisseur des parois | Uniforme par nature | Varie selon le rapport de frappe | Contrôle précis |
| Volume annuel typique | Des centaines à des milliers | Des milliers à des dizaines de milliers | Dix mille et plus |
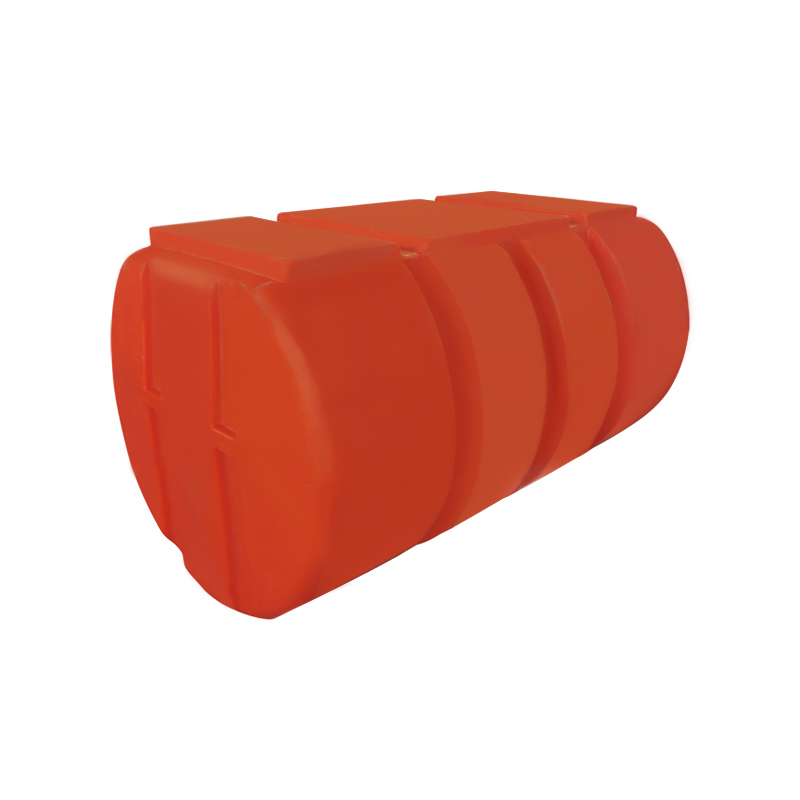
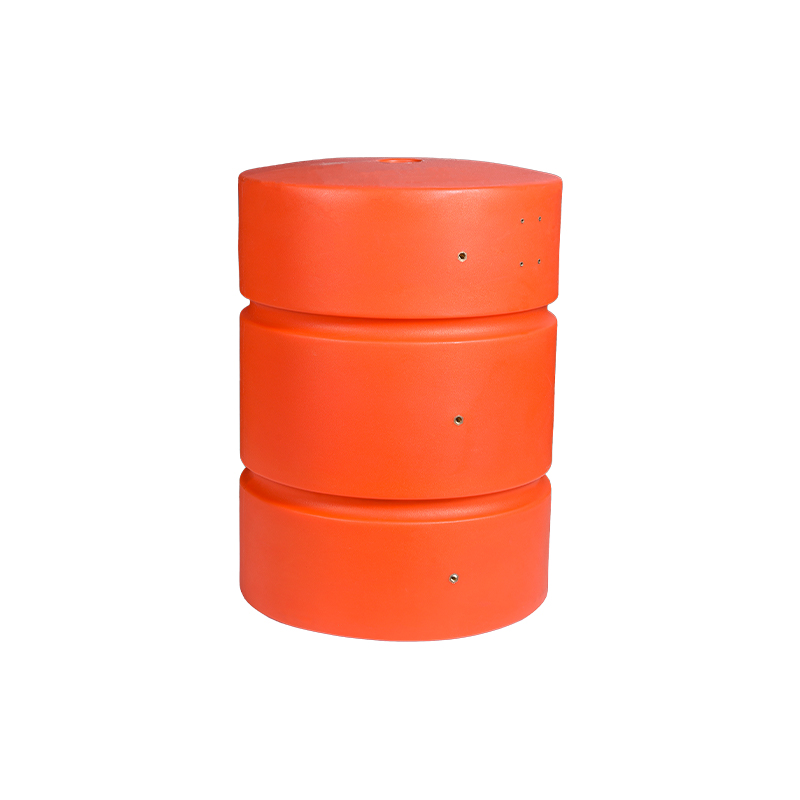
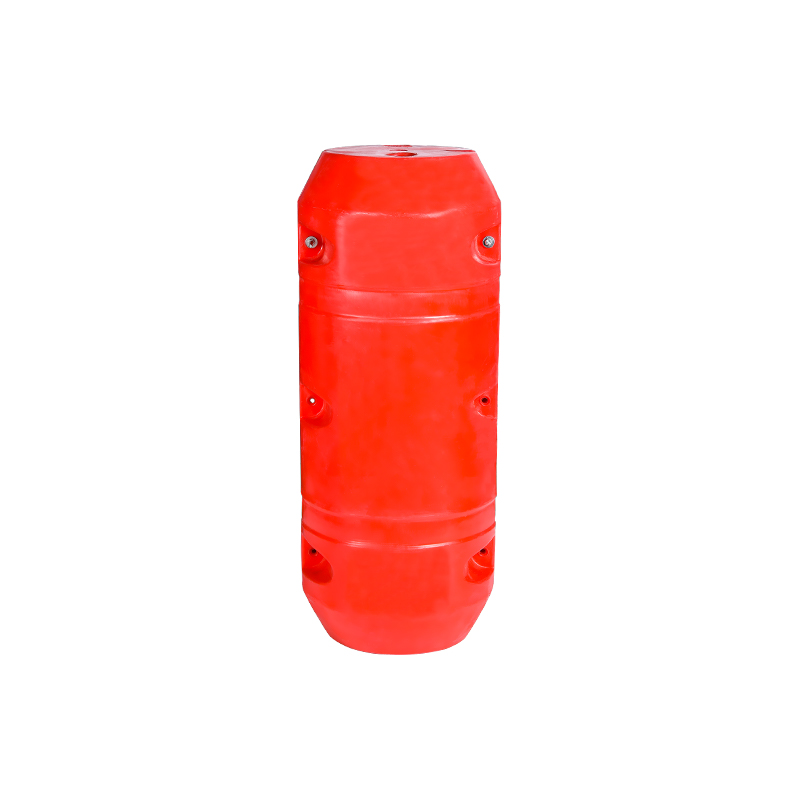
Pour les équipements marins tels que les quais flottants, la grande taille et la nécessité d’une construction monobloc résistante aux chocs font du rotomoulage un choix solide. Vous pouvez le constater dans l'expérience du monde réel de une plate-forme flottante de rotomoulage LLDPE présente une forte résistance à la corrosion même dans les eaux saumâtres et portuaires. Le moulage par soufflage est généralement préférable lorsque vous avez besoin d'un rendement plus élevé de bouteilles ou de récipients de taille moyenne de moins de 200 litres avec une géométrie simple.
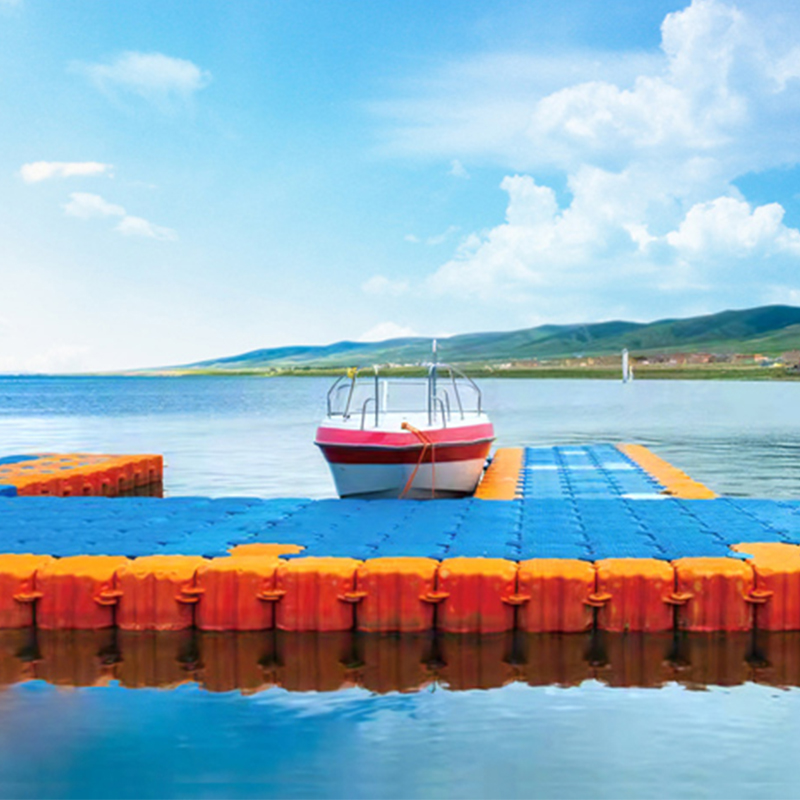 Plate-forme flottante rotomoulée LLDPE pour utilisation marine et aquatique Fabriquée à partir de LLDPE, cette plate-forme flottante offre une résistance aux chocs, à la corrosion et une durabilité dans les eaux saumâtres ou portuaires. Il sert de base stable pour les quais, les ponts flottants et les activités nautiques. Voir le produit →
La bonne façon d’évaluer le rotomoulage n’est pas de se demander si le processus est bon ou mauvais en général. Posez plutôt ces cinq questions.
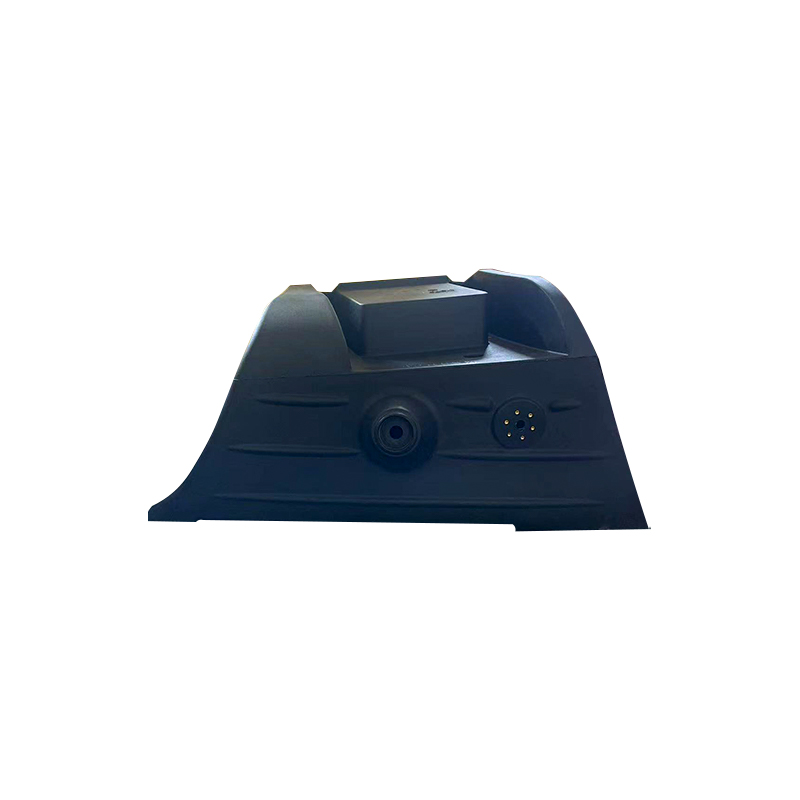
Pour les travaux d’OEM et de développement, les mêmes critères s’appliquent. Un boîtier d'équipement personnalisé ou une coque de protection peut bénéficier d'un outillage peu coûteux et d'un délai de livraison court lorsque la conception le permet.
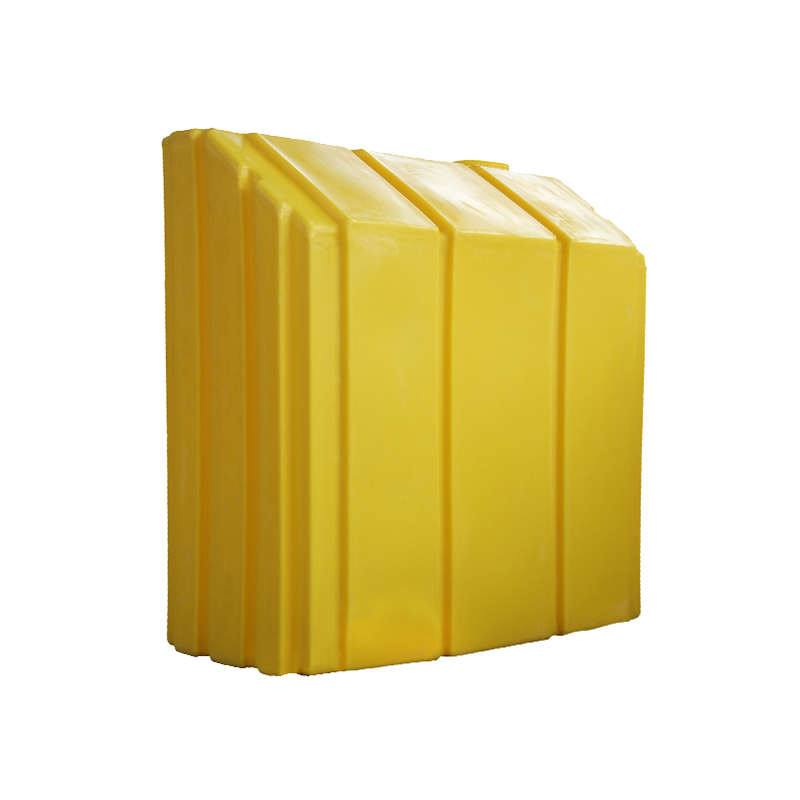
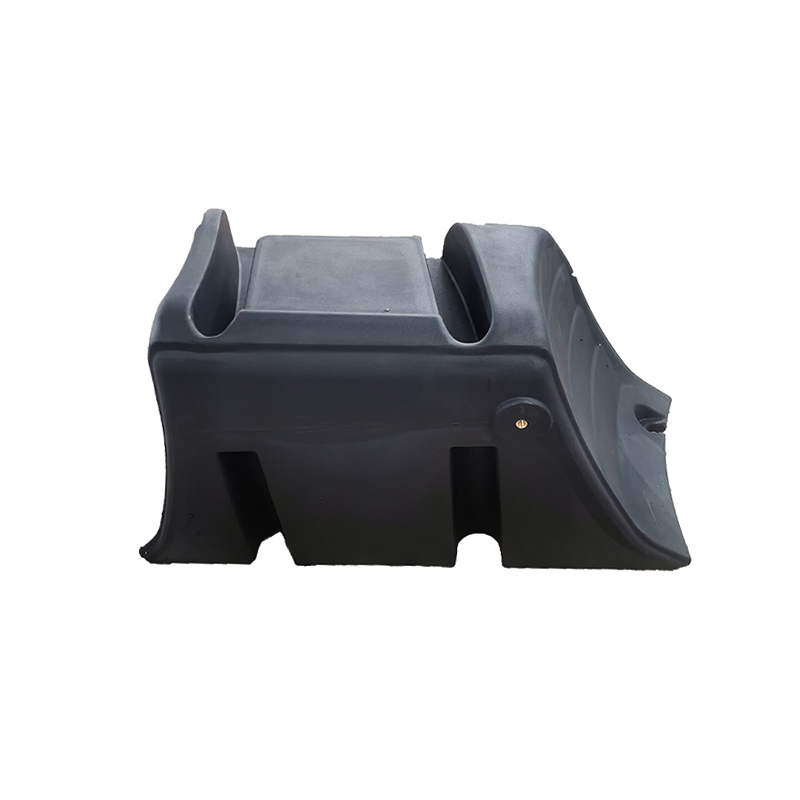 Coque d'équipement de rotomoulage LLDPE pour la protection extérieure Cette coque LLDPE sans couture protège les composants internes de la poussière, de l'humidité et des chocs. Avec un faible coût d'outillage et un délai de livraison court, il convient aux boîtiers personnalisés pour les machines et les équipements électroniques dans des environnements difficiles. Voir le produit →
Le rotomoulage est un processus fiable lorsque vous avez besoin de grandes pièces en plastique creuses et résistantes aux chocs à un faible coût d'outillage. Ce n’est pas la bonne solution pour la production de masse à grande vitesse ou pour les composants à tolérances strictes. Les acheteurs qui connaissent leur volume, la taille de leurs pièces et leur environnement de service avant de contacter un mouleur obtiendront le devis le plus utile.
C’est exactement ainsi qu’un fournisseur de rotomoulage expérimenté aborde la question. Ils vous poseront d’abord des questions sur votre volume, puis discuteront de la conception et du matériau. Un bon fournisseur vous signalera également lorsqu'une pièce ne convient pas au processus, car c'est ainsi que vous évitez un moule coûteux et une série de production qui ne devient jamais rentable. À Cixi Junyi Plastiques , cette discipline commence par la première conversation sur votre application prévue.


 Village de Wuyuqiao, ville de Henghe, ville de Cixi, province du Zhejiang
 +86-15257871220
 [email protected]
