


Nouvelles
Maison / Nouvelles / Nouvelles de l'industrie / Rotomoulage HDPE : propriétés clés, avantages et applications industrielles
Demandez à n’importe quel directeur d’usine pourquoi il a choisi le PEHD pour un réservoir rotomoulé, et vous entendrez probablement la même réponse : la rigidité. Le rotomoulage PEHD vous offre la rigidité d'une pièce en polyéthylène haute densité sans les lignes de soudure ni les points faibles associés aux autres méthodes de moulage. Si votre application implique des produits chimiques, de la pression ou de longues distances entre les points de support, le PEHD devrait figurer en haut de votre liste.
Pour y parvenir, il faut accorder plus d'attention au contrôle des processus qu'avec le PEBDL, mais le résultat est une pièce qui conserve sa forme, résiste au fluage et résiste aux fluides agressifs. Ce guide explique comment fonctionne le rotomoulage HDPE, comment il se compare au LLDPE et ce qu'il faut rechercher chez un partenaire de fabrication.
Le rotomoulage HDPE est simplement le processus de moulage par rotation utilisant du polyéthylène haute densité comme résine. Le matériau est broyé en une poudre fine ou extrudé en micro-pastilles, placé à l'intérieur d'un moule creux en aluminium ou en acier, et le moule est chauffé en tournant sur deux axes perpendiculaires. Le polymère fond, recouvre l’intérieur du moule et forme une pièce sans couture et sans contrainte lorsque le moule refroidit.
Étant donné que le moule tourne sur deux plans, l’épaisseur de paroi reste uniforme même sur des géométries complexes. Les coins, nervures et inserts peuvent être moulés sans assemblage secondaire. Le PEHD contribue spécifiquement à une cristallinité et une densité plus élevées que le LDPE ou le LLDPE, ce qui se traduit par plus de rigidité, une meilleure résistance à la chaleur et une plus faible perméabilité aux solvants et à la vapeur d'eau.
Les moules sont généralement usinés en aluminium ou fabriqués en acier pour des séries à grand volume. Pour le PEHD, le moule doit inclure une ventilation pour permettre à l'air déplacé de s'échapper ; sinon, l'air emprisonné peut provoquer des trous d'épingle à la surface et un remplissage incomplet.
L’une des questions les plus courantes en matière de rotomoulage est de savoir quelle qualité de polyéthylène choisir. Le tableau ci-dessous donne une comparaison pratique entre le PEHD et le LLDPE pour le rotomoulage.
| Propriété | HDPE | LLDPE |
|---|---|---|
| Densité (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Module de flexion (MPa) | 800 – 1 300 | 400 – 800 |
| Résistance à la traction à la limite d'élasticité (MPa) | 20 – 30 | 12 – 20 |
| Résistance aux chocs | Modéré | Excellent |
| Résistance aux fissures de contrainte | Bon | Excellent |
| Retrait pendant le refroidissement | Plus haut | Inférieur |
| Rigidité du mur | Élevé | Modéré |
La version courte : choisissez le PEHD lorsque la pièce doit résister à la flexion, à l'indentation ou à la pression interne à des températures élevées. Choisissez le LLDPE lorsque la ténacité aux chocs et la résistance à la fissuration sous contrainte sont plus importantes. De nombreuses rotomouleuses stockent les deux matériaux, et un bon fabricant sous contrat vous aidera à sélectionner la qualité adaptée à l'environnement de service réel.
Une façon d’y penser est que le PEHD se comporte davantage comme un plastique structurel, tandis que le LLDPE se comporte davantage comme un élastomère résistant. Dans une application en réservoir, le PEHD vous offre une sensation plus ferme et une meilleure résistance au flambage lorsque le réservoir est partiellement plein. Dans un flotteur ou une barrière routière, où les impacts sont probables, la déflexion et la résistance aux chocs du LLDPE peuvent être plus précieuses.
Le rotomoulage HDPE est moins indulgent que le moulage LDPE ou LLDPE. Étant donné que le PEHD a un point de fusion plus précis et une teneur cristalline plus élevée, la durée du four, la température maximale et la vitesse de refroidissement doivent être étroitement contrôlées. Si les particules de poudre sont trop grossières, la surface intérieure présentera des trous d'épingle ; si la température du four est trop élevée, le matériau peut se dégrader ; si le refroidissement est irrégulier, la pièce peut se déformer.
Les conditions typiques de rotomoulage pour le PEHD impliquent une température de moule comprise entre 250 et 350 °C, une température maximale de l'air interne de 190 à 220 °C et une phase de refroidissement lente et contrôlée. Les taux de retrait ont également tendance à être légèrement supérieurs à ceux du LLDPE, de sorte que les dimensions du moule et les dispositifs de refroidissement doivent être ajustés en conséquence.
La qualité de la poudre compte également. Le PEHD est plus susceptible d'avoir besoin d'une distribution granulométrique plus serrée que le LLDPE, car les particules plus grosses peuvent créer des lignes d'écoulement. La plupart des rotomouleurs expérimentés pulvérisent le PEHD jusqu'à obtenir un maillage cible similaire, mais ils ajustent les conditions de broyage pour éviter une poussière fine excessive. Certains utilisent également des capteurs de pression internes pour surveiller la température maximale de l’air et décider précisément quand sortir le moule du four.
Le rotomoulage HDPE apparaît dans les industries où les performances structurelles et la résistance chimique ne peuvent être compromises. Les exemples courants incluent les réservoirs de stockage de produits chimiques en vrac, les réservoirs de mélange, les réservoirs de dosage, les plateaux de confinement, les boîtiers d'équipements industriels, les composants de traitement de l'eau et les réservoirs de pulvérisateurs agricoles.
Pour les réservoirs de stockage verticaux, la rigidité du PEHD permet aux parois plus hautes de résister aux contraintes circulaires sans épaisseur de paroi excessive. La conception à fond conique de nombreux réservoirs industriels bénéficie également de la stabilité dimensionnelle du PEHD, en particulier lorsque le réservoir est rempli de liquides denses. Un exemple typique est le réservoir de stockage en PE à fond conique CPT5000L, que les rotomouleurs produisent avec une paroi sans soudure et des raccords intégralement moulés. Les mouleurs conçoivent également en fonction des charges mécaniques que les réservoirs subissent pendant le transport, un sujet abordé plus en détail dans stabilité du réservoir d'eau propre sur des routes inégales.
 Réservoir de stockage PE à fond conique CPT-5000L pour usage industriel Un réservoir de stockage en PEHD rotomoulé avec un fond conique et une paroi sans soudure, adapté aux liquides denses et aux environnements industriels exigeants où la stabilité dimensionnelle et la résistance à la corrosion sont importantes. Voir le produit →
Les réservoirs de mélange et les fûts de dosage sont un autre choix naturel. Ces pièces sont souvent soumises à des charges d'agitateur, à un couple de buse et à une exposition répétée à des acides ou des alcalis. La rigidité plus élevée du PEHD réduit la flexion au niveau des bossages de montage et maintient les tolérances dimensionnelles autour des inserts filetés. Pour les volumes plus importants, un fût de mélange en PE de 10 tonnes offre aux ingénieurs de procédés une cuve sans soudure et résistante à la corrosion.
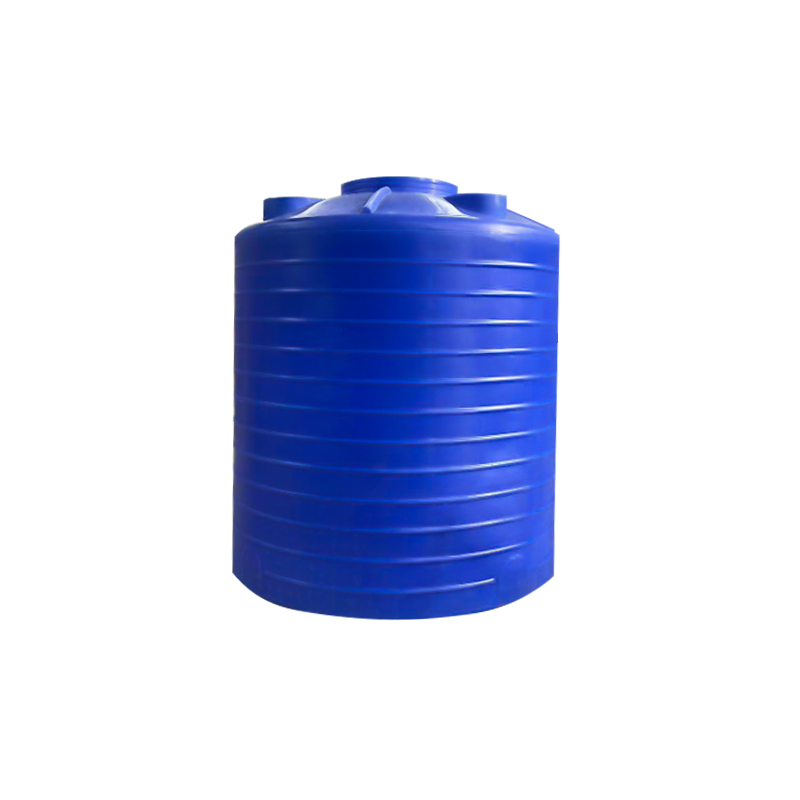 Baril de mélange PE de 10 tonnes pour le traitement chimique Un fût rotomoulé de grande capacité conçu pour les applications de mélange et de dosage, offrant rigidité et résistance à la corrosion pour résister aux charges de l'agitateur et à l'exposition répétée aux produits chimiques. Voir le produit →
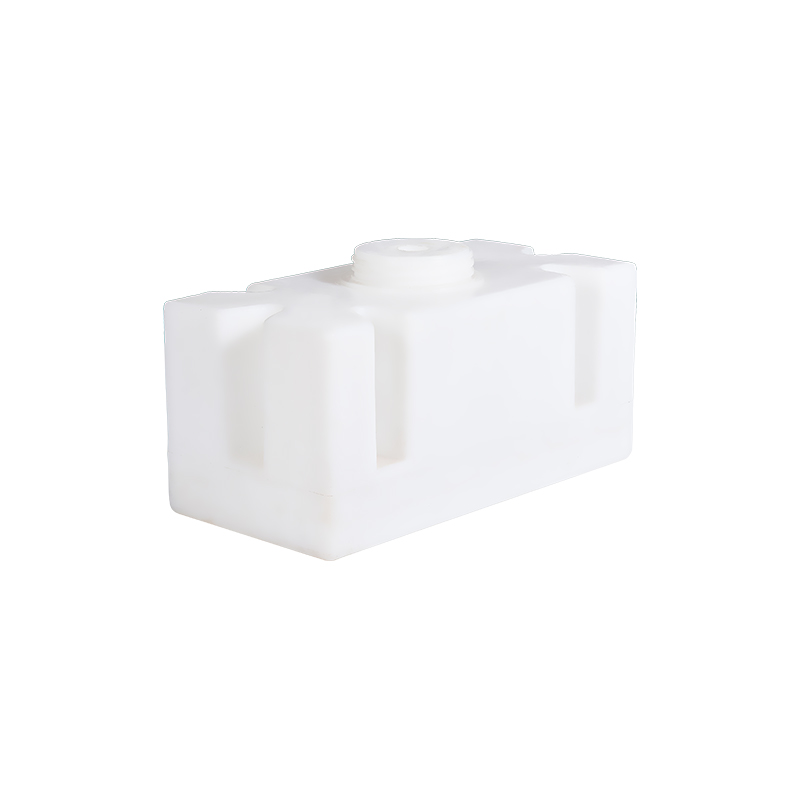
Dans les zones de stockage de produits chimiques, les bacs étanches constituent désormais une exigence de sécurité standard. Un plateau rotomoulé en PEHD offre la même compatibilité chimique que le réservoir lui-même, avec un intérieur lisse facile à inspecter et à nettoyer. La possibilité de mouler les poignées et les bassins d’évacuation directement dans le plateau élimine les étapes d’assemblage.
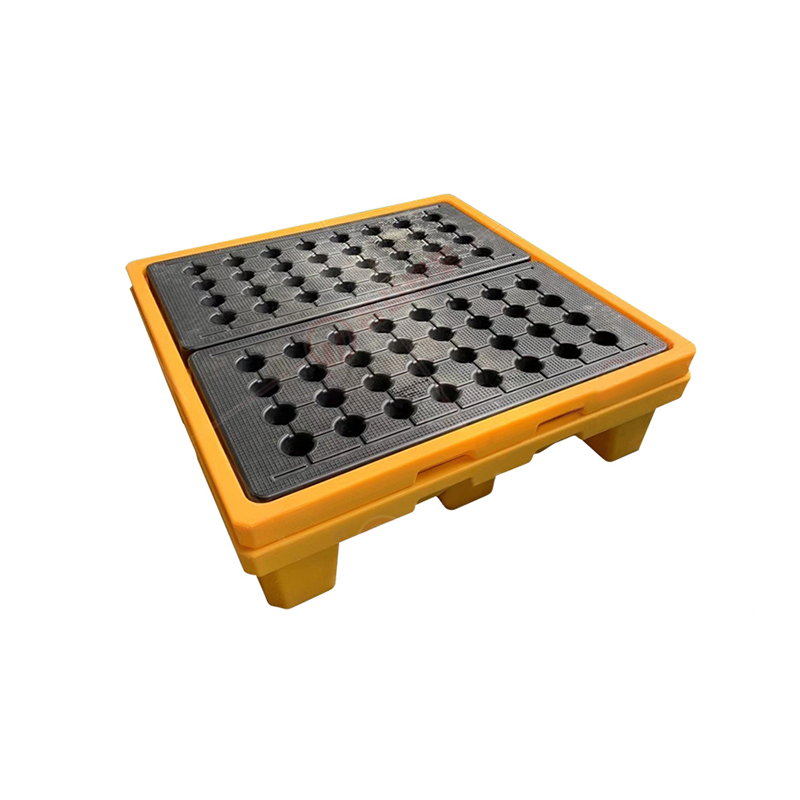 Plateau de seau anti-fuite rotomoulé pour le stockage de produits chimiques Un plateau en PEHD avec poignées moulées et bassins de drainage, offrant une solution de confinement lisse, facile à nettoyer et chimiquement compatible avec les liquides stockés. Voir le produit →
Au-delà des cuves et des plateaux, le rotomoulage HDPE est utilisé pour :
Tous les rotomouleurs n’ont pas l’expérience nécessaire pour exploiter le PEHD de manière rentable. Avant de passer une commande, renseignez-vous sur leurs procédures de manipulation de la poudre, de contrôle de la température des moules et de refroidissement. Confirmez qu'ils ont déjà réalisé des projets HDPE, car la courbe d'apprentissage est réelle.
Considérez également la chaîne de produits complète. Un partenaire qui conçoit et usine ses propres moules, comme Industrie du plastique Cixi Junyi , peut itérer plus rapidement sur la compensation du retrait et le placement des portes. L'entreprise est située dans le centre de rotomoulage de Cixi, à proximité des principales routes logistiques, et propose à la fois des produits standardisés et du développement OEM personnalisé. Si vous avez besoin d'aide pour la conception de pièces, la sélection de matériaux ou l'outillage de moules, un fabricant expérimenté peut faire la différence entre un prototype qui fonctionne et une production qui échoue.
Inspectez leur système qualité et demandez des certifications de matériaux. Un partenaire fiable doit être en mesure de documenter la qualité de la résine, la traçabilité des lots et les contrôles de l'épaisseur des parois. Ils devraient également vous aider à comprendre les délais de livraison, en particulier pour le PEHD, car des phases de refroidissement plus longues peuvent prolonger les temps de cycle par rapport au LLDPE.
Ne négligez pas l’ingénierie des coûts. La résine HDPE est parfois plus chère au kilogramme que le LLDPE, mais sa rigidité plus élevée peut permettre une paroi légèrement plus fine dans certaines conceptions. Le coût net dépend de la géométrie, du volume et des opérations secondaires nécessaires. Un bon partenaire discutera ouvertement de ces compromis avant de vous engager dans l’outillage.
Le rotomoulage HDPE n’est pas le matériau le plus simple à mettre en œuvre, mais les résultats parlent d’eux-mêmes. Lorsque vous spécifiez la bonne qualité, investissez dans un outillage approprié et travaillez avec un mouleur qui comprend les limites du processus, vous obtenez des pièces solides, légères, résistantes à la corrosion et étonnamment abordables pour les volumes faibles à moyens. Commencez par vos exigences de service, pas seulement la fiche technique du matériau, et laissez un partenaire expérimenté vous aider de la conception du moule à la pièce finale.


 Village de Wuyuqiao, ville de Henghe, ville de Cixi, province du Zhejiang
 +86-15257871220
 [email protected]
